Tytan i stopy specjalne trafiają tam, gdzie liczy się wytrzymałość przy niskiej masie i odporność na korozję: w lotnictwie, energetyce, przemyśle chemicznym i medycynie. Te same cechy sprawiają jednak, że obróbka tytanu i stopów specjalnych wymaga zupełnie innego podejścia niż praca ze stalą konstrukcyjną.
Dlaczego tytan jest trudny w obróbce?
- Niska przewodność cieplna – ciepło nie odpływa do wióra i materiału, lecz gromadzi się w strefie skrawania.
- Powinowactwo chemiczne do materiału narzędzia w wysokiej temperaturze, prowadzące do adhezji i narostów.
- Sprężystość – materiał odkształca się i wraca, co powoduje tarcie na powierzchni przyłożenia.
- Umocnienie przez zgniot przy zbyt małym posuwie lub stępionym narzędziu.
- Palność drobnego pyłu powstającego podczas szlifowania.
Podobne trudności występują przy stopach niklu, takich jak materiały stosowane na elementy turbin, oraz przy stalach nierdzewnych o podwyższonej zawartości molibdenu.
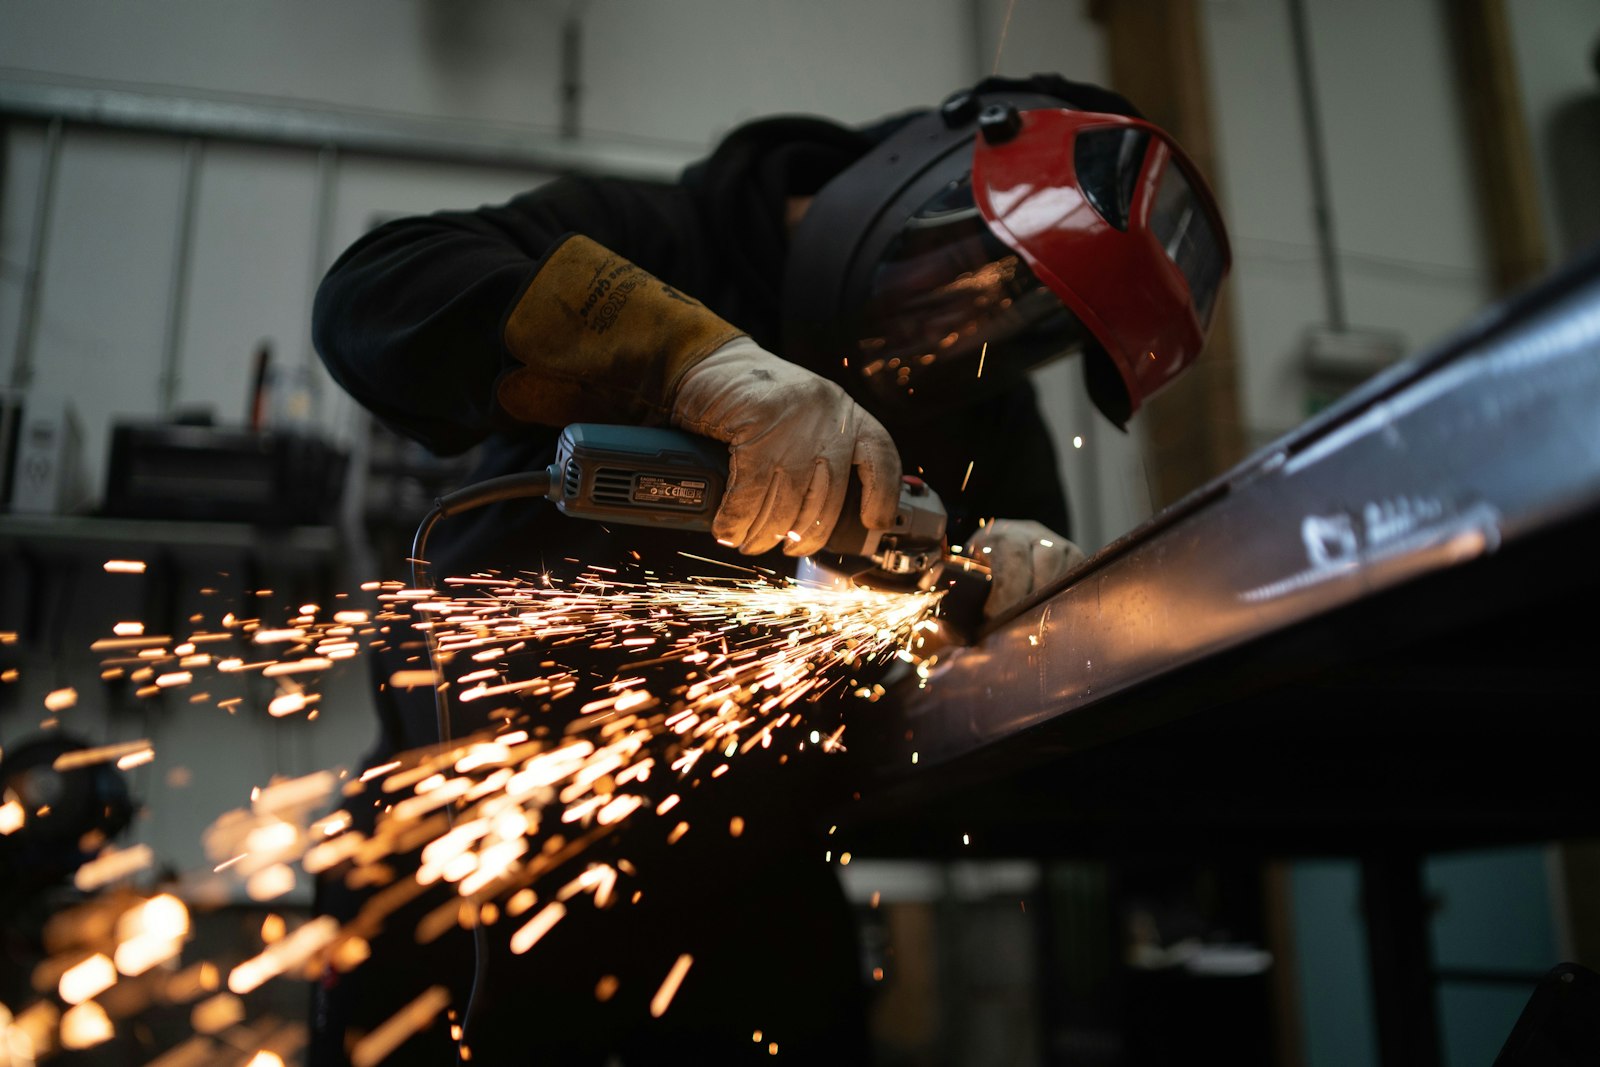
Zasady obróbki ściernej
- Ostre ziarno zamiast nacisku – dociskanie narzędzia podnosi temperaturę i szkodzi powierzchni.
- Niższa prędkość obwodowa niż przy stali, żeby ograniczyć ciepło w strefie kontaktu.
- Narzędzia dedykowane – spoiwa i ziarna dobrane do materiałów trudnoobrabialnych, na przykład na bazie ceramiki.
- Ciągła zmiana punktu kontaktu, aby nie przegrzewać jednego miejsca.
- Unikanie zanieczyszczeń żelazem – narzędzia używane wcześniej do stali węglowej powodują korozję powierzchni.
- Chłodzenie i odprowadzanie pyłu, szczególnie przy szlifowaniu tytanu.
Dobór narzędzi do takich zastosowań warto skonsultować z dostawcą specjalizującym się w materiałach trudnoobrabialnych, na przykład PFERD VSM, oferującym narzędzia ścierne i szlifierskie do obróbki stopów specjalnych.
Przypalenia i mikropęknięcia
Największym zagrożeniem przy obróbce tytanu jest przegrzanie powierzchni. Objawia się odbarwieniem – od słomkowego po niebieski i fioletowy – i sygnalizuje zmiany w warstwie wierzchniej. W elementach odpowiedzialnych takie miejsce staje się punktem inicjacji pęknięcia zmęczeniowego. Dlatego w wielu branżach odbarwienia są traktowane jako wada wymagająca usunięcia materiału, a nie jedynie kwestia estetyki. Zapobieganie sprowadza się do trzech rzeczy: ostrego narzędzia, umiarkowanego nacisku i utrzymania właściwej prędkości.
Bezpieczeństwo pracy
- pył tytanowy jest palny, a w skupisku może się zapalić od iskry,
- stanowisko wymaga odciągu i regularnego sprzątania na mokro,
- nie stosuje się sprężonego powietrza do zdmuchiwania pyłu,
- do gaszenia pyłów metali używa się środków przeznaczonych do tego celu,
- obowiązkowa jest ochrona oczu, dróg oddechowych i odzież ograniczająca ryzyko zapłonu.
Separacja materiałów
W zakładach pracujących równolegle ze stalą węglową i materiałami odpornymi na korozję stosuje się rozdzielenie narzędzi i stanowisk. Ściernica lub taśma używana wcześniej do stali zwykłej przenosi cząstki żelaza na powierzchnię tytanu czy stali nierdzewnej, a te w kontakcie z wilgocią tworzą ogniska korozji. Rozwiązaniem jest oznaczanie narzędzi kolorami, osobne miejsca składowania oraz – tam, gdzie to możliwe – wydzielone stanowiska obróbki. Podobnej dyscypliny wymaga transport i składowanie samych detali, bo zanieczyszczenie może nastąpić także poza obróbką.
Kontrola jakości
Poza pomiarem wymiarów i chropowatości stosuje się badania nieniszczące pozwalające wykryć pęknięcia powierzchniowe, a w wielu branżach dokumentuje się parametry obróbki dla każdej partii. Przy elementach odpowiedzialnych częstą praktyką jest test na obecność zanieczyszczeń żelazem oraz ocena odbarwień według ustalonego wzorca. Taka dokumentacja bywa wymagana przez odbiorcę i stanowi element odbioru wyrobu.
Najczęstsze pytania
Czy można obrabiać tytan narzędziami do stali?
Technicznie tak, ale efekt jest zwykle zły: narzędzie szybko się zapycha, rośnie temperatura, a powierzchnia ulega zanieczyszczeniu żelazem. Narzędzia dedykowane wypadają taniej w przeliczeniu na detal.
Skąd biorą się odbarwienia?
Z przegrzania warstwy wierzchniej. Najczęściej wynikają ze zbyt dużego nacisku, stępionego narzędzia lub zbyt wysokiej prędkości obwodowej.
Czy chłodzenie zawsze jest konieczne?
Przy obróbce skrawaniem zwykle tak. Przy pracy ściernej stosuje się je zależnie od technologii, natomiast zawsze konieczne jest odprowadzanie pyłu.
Organizacja stanowiska
Dobrze zorganizowane stanowisko do obróbki stopów specjalnych ogranicza większość typowych problemów. Podstawą jest odciąg miejscowy odprowadzający pył bezpośrednio od strefy pracy oraz powierzchnie łatwe do czyszczenia na mokro. Narzędzia przeznaczone do materiałów odpornych na korozję przechowuje się osobno i wyraźnie oznacza, podobnie jak stoły i przyrządy montażowe. Przydatne są zestawy narzędzi przypisane do konkretnych materiałów, zamiast jednej wspólnej szafy dla całej hali. Warto także ustalić kolejność operacji w taki sposób, aby detale ze stopów specjalnych nie przechodziły przez strefy, w których obrabia się stal węglową. Te zasady nie wymagają dużych nakładów, a eliminują najczęstszą przyczynę reklamacji, czyli ogniska korozji pojawiające się na gotowych wyrobach po kilku tygodniach.
Podsumowanie
Obróbka tytanu i stopów specjalnych opiera się na kontroli temperatury: ostre narzędzie, umiarkowany nacisk i właściwa prędkość zamiast siły. Do tego dochodzą dwie kwestie specyficzne dla tych materiałów – ryzyko zanieczyszczenia żelazem oraz palność pyłu. Uwzględnienie ich w organizacji stanowiska decyduje o jakości wyrobu i bezpieczeństwie pracy.